Листовий метал широко використовується у виробництві корпусів, каркасів, фасадних елементів, деталей обладнання, вентиляційних систем та різноманітних металоконструкцій. Однак сама металева заготовка рідко може використовуватися без додаткової обробки. Щоб отримати деталь потрібної форми та розмірів, матеріал проходить кілька технологічних етапів.
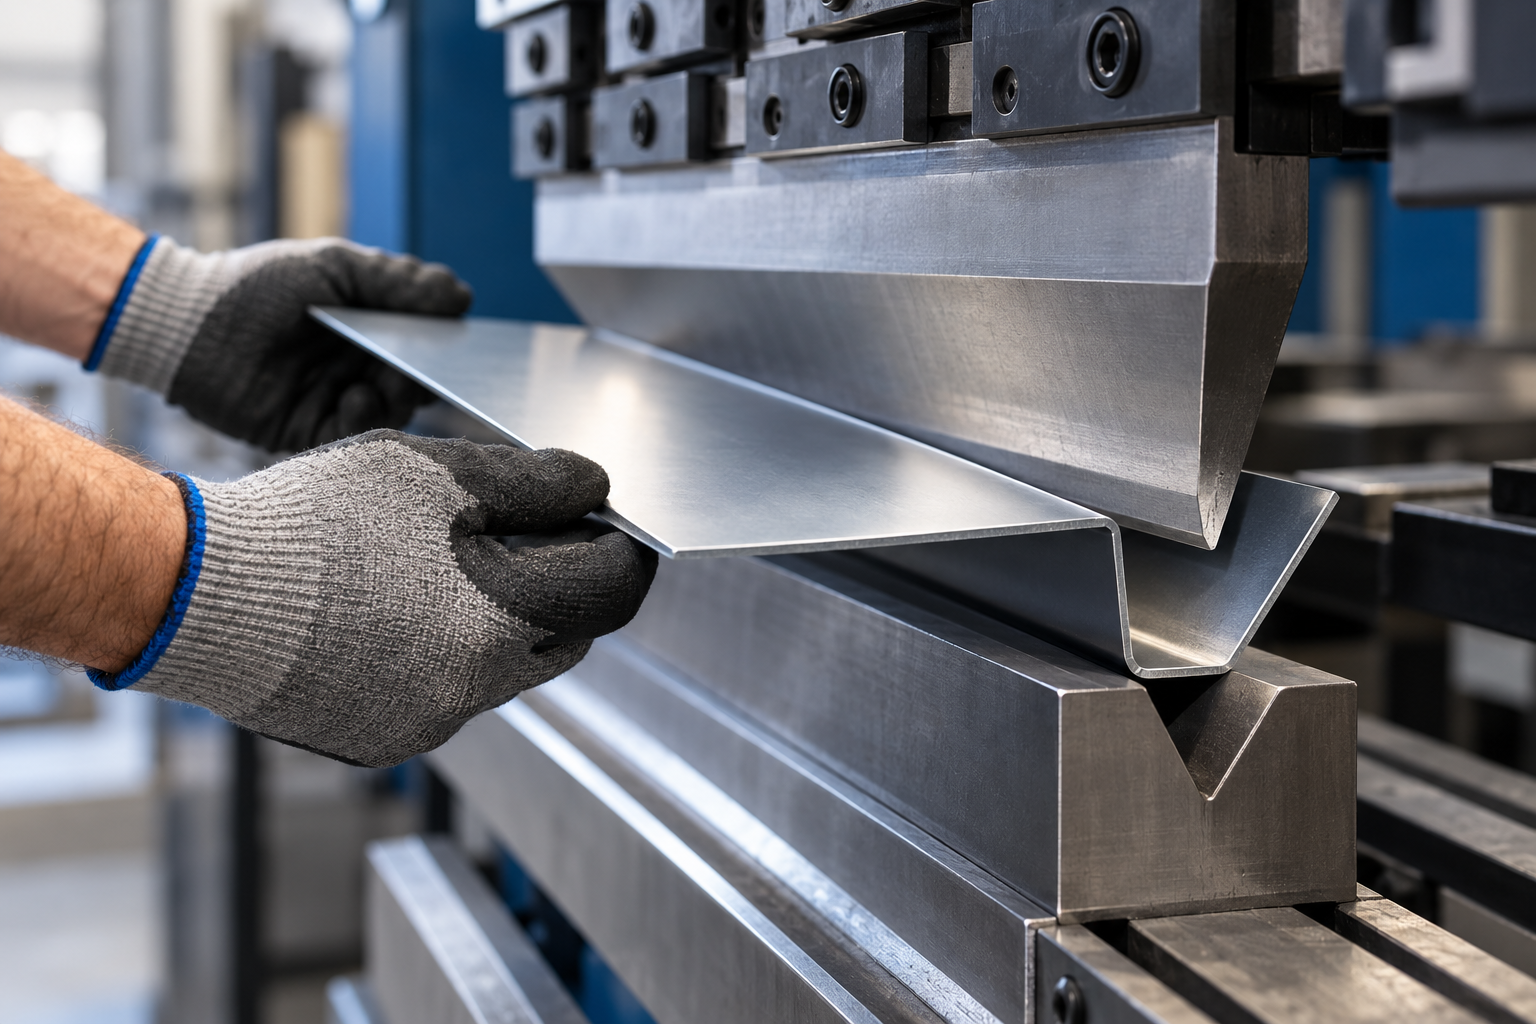
Однією з базових операцій є згинання листового металу. Воно дає змогу змінювати геометрію заготовки без зварювання окремих частин, формувати кути, борти, П-подібні та складні профілі. Від точності цієї операції залежить, наскільки добре готова деталь відповідатиме кресленню та чи не виникнуть проблеми під час подальшого складання конструкції.
Від чого залежить точність згинання
На перший погляд процес виглядає досить простим: лист фіксується та деформується під заданим кутом. Насправді результат залежить від значно більшої кількості параметрів.
Необхідно враховувати товщину листа, марку сталі, напрям прокату, радіус згину, властивості матеріалу та пружне повернення металу після зняття навантаження. Якщо ці фактори не врахувати, фактичний кут може відрізнятися від заданого.
Особливо важлива точність під час серійного виробництва. Навіть невелика похибка, яка майже непомітна на одній деталі, у партії з десятків або сотень елементів може призвести до проблем зі стикуванням.
Які операції зазвичай виконують з листовим металом
Згинання рідко є єдиною операцією. Повний цикл обробки може включати:
- розкрій листа відповідно до креслення;
- лазерне або механічне різання;
- пробивання технологічних отворів;
- згинання на пресовому обладнанні;
- зварювання окремих елементів;
- шліфування та підготовку поверхні;
- фарбування або інше захисне покриття.
Послідовність операцій визначається конструкцією деталі. У деяких випадках спочатку виконують усі отвори та вирізи, а вже після цього формують згини. Це дозволяє точніше витримати розташування елементів та спростити подальшу обробку.
Чому важливе попереднє проектування
Якість металевої деталі багато в чому визначається ще до запуску обладнання. Креслення повинне враховувати технологічні можливості виробництва: мінімальні радіуси, допустимі відстані між отворами та лініями згину, товщину матеріалу, припуски та особливості розгортки.
Інформацію про можливості металообробки та доступні технологічні операції можна переглянути на сайті https://astrasteels.net/. Це особливо корисно на етапі підготовки проекту, коли потрібно зрозуміти, які операції можна виконати в межах одного виробничого циклу.
Помилки на стадії проектування часто обходяться дорожче, ніж сама механічна обробка. Наприклад, неправильно вибраний радіус згину може спричинити появу тріщин, а занадто близьке розташування отвору до лінії деформації – зміну його форми.
Де застосовуються гнуті металеві деталі
Технологія використовується практично в усіх сферах, де потрібні точні металеві компоненти. Це можуть бути корпуси електротехнічного обладнання, шафи автоматики, елементи торгових конструкцій, монтажні кронштейни, кожухи, панелі, деталі вентиляційних систем та машинобудівні компоненти.
Перевага згинання полягає в тому, що з однієї листової заготовки можна отримати досить жорстку просторову конструкцію. У багатьох випадках це дозволяє зменшити кількість зварних швів, спростити складання та зробити готовий виріб акуратнішим.
Що перевіряють після обробки
Після завершення робіт важливо контролювати не лише загальні габарити. Зазвичай перевіряють кути згинів, відстані між технологічними отворами, паралельність поверхонь, геометрію профілю та стан металу в зоні деформації.
Для деталей, які є частиною більшої конструкції, критичними можуть бути навіть кілька десятих міліметра. Саме тому сучасна металообробка базується не тільки на потужності обладнання, а й на точному програмуванні, правильній підготовці креслень та контролі результату.
Грамотно спроектована послідовність операцій дозволяє отримувати деталі зі стабільною геометрією, скорочувати кількість додаткових доробок і знижувати ризик браку під час подальшого складання.